 Twój dystrybutor Metrol (Japonia) w Europie
Dokładny pomiar narzędzi jest jednym z kluczowych elementów niezawodnej obróbki CNC. Nieprawidłowe korekcje narzędziowe, niewykryte złamanie narzędzia czy błędy podczas ustawiania mogą prowadzić do powstawania braków produkcyjnych, przestojów maszyn i niepotrzebnych kosztów.
Odpowiednio dobrana sonda pomiarowa CNC lub czujnik długości narzędzia pozwala zautomatyzować wiele z tych operacji, zapewniając powtarzalny pomiar położenia narzędzia bezpośrednio na obrabiarce.
Na rynku dostępne są rozwiązania różnych producentów, w tym Renishaw, Blum-Novotest oraz METROL. Systemy te mogą jednak znacząco różnić się zasadą działania, funkcjonalnością oraz wymaganiami dotyczącymi integracji ze sterowaniem CNC.
Zrozumienie różnic pomiędzy stykowymi i bezstykowymi systemami pomiarowymi stanowi podstawę prawidłowego doboru urządzenia.
W tym artykule wyjaśniamy, jak działają sondy i czujniki pomiarowe CNC, jakie technologie są dostępne oraz na jakie parametry techniczne zwrócić uwagę przy wyborze rozwiązania.
Czym jest sonda pomiarowa CNC i czujnik długości narzędzia?
Sonda pomiarowa CNC to urządzenie służące do wykrywania określonego położenia lub pomiaru wybranych cech geometrycznych narzędzia albo przedmiotu obrabianego.
W przypadku pomiaru narzędzi wykorzystuje się specjalne czujniki, często określane jako tool setter, służące do wyznaczania położenia narzędzia względem znanego punktu odniesienia.
Urządzenia te montuje się zazwyczaj wewnątrz frezarek CNC, centrów obróbkowych lub tokarek i podłącza do układu sterowania maszyny.
Podczas automatycznego cyklu pomiarowego obrabiarka przemieszcza narzędzie w kierunku czujnika. W momencie osiągnięcia pozycji pomiarowej czujnik generuje sygnał umożliwiający sterownikowi CNC wyznaczenie odpowiedniej korekcji narzędziowej.
W zależności od konfiguracji maszyny i możliwości zastosowanego systemu pomiarowego można realizować:
- Automatyczny pomiar długości narzędzia CNC
- Kontrolę korekcji narzędziowych
- Monitorowanie zużycia narzędzi
- Wykrywanie złamania narzędzia
- Pomiar po automatycznej wymianie narzędzia
- Ograniczenie ręcznych operacji pomiarowych
Automatyczny pomiar narzędzi jest szczególnie przydatny w produkcji wieloasortymentowej, pracy wielozmianowej oraz procesach wymagających częstych zmian narzędzi.
Sonda pomiarowa CNC a sonda narzędziowa – czym się różnią?
Określenia „sonda CNC”, „sonda dotykowa” oraz „sonda narzędziowa” bywają używane zamiennie, chociaż mogą odnosić się do urządzeń przeznaczonych do różnych zadań pomiarowych.
Sonda do pomiaru detali służy przede wszystkim do określania położenia przedmiotu obrabianego, wyznaczania powierzchni bazowych oraz kontroli wybranych cech geometrycznych.
Natomiast sonda narzędziowa, czyli czujnik długości narzędzia, umożliwia pomiar samego narzędzia skrawającego.
Rozróżnienie to jest istotne podczas wyboru systemu pomiarowego. Sonda przeznaczona do kontroli detalu nie musi nadawać się do pomiaru długości narzędzia i odwrotnie.
Należy również odróżnić czujniki montowane bezpośrednio na obrabiarce od zewnętrznych urządzeń do ustawiania narzędzi (tool presetter).
Zewnętrzne systemy pomiarowe umożliwiają przygotowanie i pomiar narzędzi poza obrabiarką, jeszcze przed ich zamontowaniem.
Oba rozwiązania wspierają efektywne przygotowanie procesu produkcyjnego, lecz różnią się zastosowaniem, sposobem montażu i wymaganiami integracyjnymi.
Stykowe czujniki długości narzędzia CNC
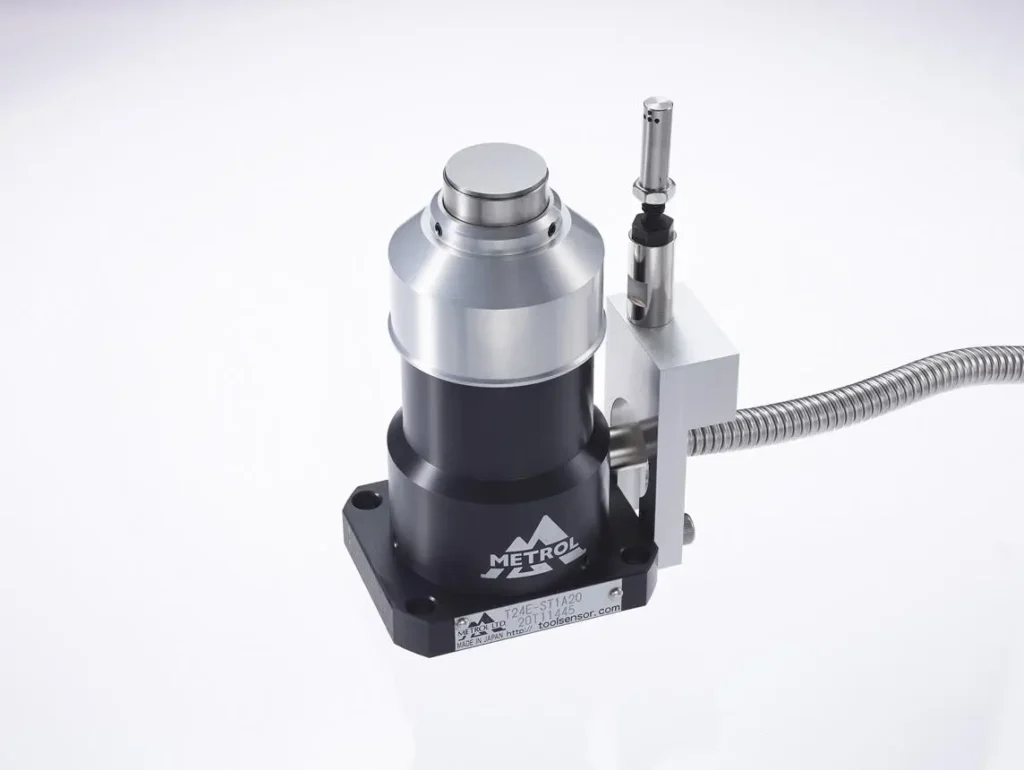
Stykowy czujnik długości narzędzia wykorzystuje mechaniczną powierzchnię pomiarową. W momencie kontaktu narzędzia z tą powierzchnią czujnik wykrywa dotknięcie i przekazuje sygnał do sterownika CNC.
Typowy cykl pomiarowy przebiega następująco:
- Program CNC uruchamia procedurę pomiaru narzędzia.
- Obrabiarka ustawia narzędzie nad czujnikiem.
- Narzędzie zbliża się do powierzchni pomiarowej z kontrolowaną prędkością.
- Czujnik wykrywa kontakt i generuje sygnał.
- Sterownik CNC rejestruje pozycję osi i oblicza korekcję narzędziową.
Technologia ta jest szeroko stosowana do automatycznego pomiaru długości narzędzi oraz weryfikacji ich położenia.
Czujniki stykowe oferują kilka praktycznych zalet. Mogą mieć kompaktową konstrukcję mechaniczną, umożliwiać integrację z istniejącym sterownikiem CNC i pracować bez konieczności stosowania optycznego toru pomiarowego.
Dla zapewnienia niezawodnego działania istotne są jednak odpowiednia prędkość pomiaru, ochrona mechaniczna oraz okresowa kontrola parametrów urządzenia.
Kiedy warto zastosować stykowy czujnik narzędziowy?
Pomiar stykowy jest szczególnie przydatny, gdy podstawowym zadaniem jest wyznaczenie długości narzędzia lub weryfikacja jego położenia.
Typowe zastosowania obejmują:
- Frezarki CNC
- Pionowe i poziome centra obróbkowe
- Tokarki CNC
- Zautomatyzowane stanowiska obróbcze
- Obrabiarki wyposażone w automatyczne magazyny narzędzi
Dobór konkretnego czujnika zależy od geometrii narzędzia, dostępnej przestrzeni montażowej, wymaganej powtarzalności oraz warunków pracy.
Bezdotykowy pomiar narzędzi CNC – kiedy warto zastosować laser?
Bezdotykowe systemy pomiarowe wykrywają narzędzia skrawające bez konieczności fizycznego kontaktu z powierzchnią czujnika.
Rozwiązania laserowe mogą służyć do pomiaru długości i średnicy narzędzia oraz wykrywania jego złamania, zależnie od możliwości konkretnego systemu.
Są szczególnie przydatne w przypadku niewielkich lub delikatnych narzędzi, a także wtedy, gdy wymagany jest pomiar więcej niż jednego wymiaru narzędzia.
Systemy bezdotykowe wymagają jednak starannego montażu i zabezpieczenia przed chłodziwem, wiórami oraz innymi zanieczyszczeniami.
Laserowy system pomiarowy nie zawsze będzie najlepszym rozwiązaniem.
Jeżeli głównym zadaniem jest automatyczny pomiar długości narzędzia CNC, kompaktowy czujnik stykowy może zapewniać wystarczającą funkcjonalność bez niepotrzebnego komplikowania całego systemu.
Wybór technologii powinien wynikać z rzeczywistych wymagań pomiarowych, a nie z założenia, że jedna metoda jest zawsze lepsza od drugiej.
Czujniki pomiarowe CNC firmy METROL
METROL jest japońskim producentem precyzyjnych czujników stykowych i rozwiązań pomiarowych przeznaczonych do automatyki przemysłowej oraz obrabiarek.
Oferta producenta obejmuje urządzenia do pomiaru narzędzi, wykrywania położenia oraz kontroli złamania narzędzi w aplikacjach CNC.
Przykładowe rozwiązania METROL przedstawiono poniżej.
METROL T24 i T20 – czujniki do pomiaru długości narzędzi
Rodziny METROL T24 i T20 obejmują czujniki stykowe przeznaczone do zastosowań pomiarowych w obrabiarkach CNC.
W zależności od wybranego modelu dostępne są różne średnice powierzchni kontaktowej, konfiguracje mechaniczne oraz parametry elektryczne.
Czujniki te można rozważyć w aplikacjach wymagających powtarzalnego wykrywania kontaktu narzędzia podczas automatycznych cykli pomiarowych.
Przy doborze odpowiedniego modelu należy zweryfikować specyfikację producenta, w tym powtarzalność, dopuszczalną siłę nacisku, stopień ochrony oraz rodzaj wyjścia elektrycznego.
METROL P21 – kompaktowe czujniki pomiarowe
Kompaktowe czujniki narzędziowe są szczególnie przydatne w aplikacjach o ograniczonej przestrzeni montażowej lub tam, gdzie konieczny jest pomiar niewielkich narzędzi.
W przypadku precyzyjnej obróbki należy uwzględnić następujące parametry:
- Powtarzalność czujnika
- Siłę pomiarową
- Dopuszczalny skok roboczy
- Sposób montażu
- Odporność na chłodziwo i zanieczyszczenia
- Kompatybilność z wejściem pomiarowym sterownika
Przydatność konkretnego modelu z rodziny P21 należy potwierdzić na podstawie dokumentacji technicznej oraz wymagań danej aplikacji.
METROL H4 – pomiar narzędzi na tokarkach CNC
Pomiar narzędzi na tokarkach CNC wymaga innego podejścia do montażu czujnika niż w przypadku frezarek i centrów obróbkowych.
Położenie głowicy rewolwerowej, kierunek ruchu narzędzia oraz dostępna przestrzeń robocza mają bezpośredni wpływ na wybór urządzenia pomiarowego.
METROL oferuje specjalistyczne rozwiązania czujnikowe przeznaczone do ustawiania narzędzi w aplikacjach tokarskich.
Wybrany system musi być zgodny z układem mechanicznym obrabiarki oraz funkcjami jej sterownika CNC.
METROL – czujniki wykrywania złamania narzędzia
W zautomatyzowanych procesach obróbczych złamanie wiertła lub innego narzędzia może pozostać niewykryte aż do rozpoczęcia kolejnej operacji technologicznej.
Specjalne czujniki wykrywania złamania narzędzia pozwalają zidentyfikować brakujące lub uszkodzone narzędzie przed kontynuowaniem procesu.
Ma to szczególne znaczenie w produkcji bezobsługowej i zautomatyzowanych stanowiskach obróbczych.
Dobór odpowiedniej metody kontroli zależy od geometrii narzędzia, kierunku pomiaru, czasu cyklu oraz sposobu realizacji programu sterującego.
Jak porównywać systemy pomiarowe CNC różnych producentów?
Rynek urządzeń pomiarowych CNC obejmuje wielu uznanych producentów oferujących różne technologie pomiaru narzędzi, sondowania detali i monitorowania procesów obróbczych.
Przykładowo Renishaw i Blum-Novotest oferują systemy pomiaru narzędzi oraz sondy do kontroli przedmiotów obrabianych, natomiast METROL dostarcza precyzyjne czujniki stykowe i urządzenia do ustawiania narzędzi w różnych zastosowaniach przemysłowych.
Rozważając czujnik METROL obok rozwiązań innych producentów, należy koncentrować się na rzeczywistych wymaganiach aplikacji, a nie wyłącznie na nazwie marki.
Szczególne znaczenie mają następujące kryteria.
1. Funkcja pomiarowa
Czy system ma mierzyć wyłącznie długość narzędzia, czy również jego średnicę, geometrię lub stan krawędzi skrawającej?
Różne zadania mogą wymagać zastosowania odmiennych technologii pomiarowych.
2. Powtarzalność i parametry pomiarowe
Jaka powtarzalność jest wymagana w danym procesie obróbczym?
Powtarzalności samego czujnika nie należy utożsamiać z dokładnością całego układu pomiarowego obrabiarki.
Na końcowy wynik mogą wpływać również dokładność pozycjonowania maszyny, prędkość pomiarowa, warunki termiczne oraz sposób kalibracji.
3. Warunki pracy
Czy czujnik będzie narażony na chłodziwo, wióry, mgłę olejową lub ciągłą pracę produkcyjną?
Stopień ochrony i trwałość mechaniczna powinny być oceniane w odniesieniu do rzeczywistych warunków aplikacji.
4. Dostępna przestrzeń montażowa
Czy czujnik można zamontować bez kolizji z narzędziami, elementami obrabiarki lub mechanizmem automatycznej wymiany narzędzi?
Kompaktowe wymiary mogą mieć kluczowe znaczenie w maszynach o ograniczonej przestrzeni roboczej.
5. Interfejs elektryczny i współpraca ze sterownikiem CNC
Czy parametry wyjścia czujnika są zgodne z wejściem pomiarowym sterownika CNC?
Niektóre aplikacje wymagają dedykowanych wejść pomiarowych umożliwiających rejestrację pozycji osi w chwili wystąpienia sygnału.
Należy uwzględnić zarówno zgodność elektryczną, jak i dostępność odpowiednich funkcji programowych sterownika.
6. Całkowity koszt wdrożenia
Cena czujnika stanowi tylko część całej inwestycji.
Należy również uwzględnić montaż, okablowanie, integrację ze sterownikiem, kalibrację, uruchomienie oraz przyszłą obsługę serwisową.
Poszczególne systemy pomiarowe mogą oferować różne funkcje i możliwości. Dlatego ich porównanie powinno opierać się na udokumentowanych parametrach technicznych, a nie na założeniu o wzajemnej kompatybilności lub zamienności.
Jak podłączyć czujnik długości narzędzia do sterownika CNC?
Prawidłowe wdrożenie systemu pomiarowego wymaga czegoś więcej niż zamontowania czujnika wewnątrz obrabiarki.
W pierwszej kolejności należy sprawdzić, czy sterownik CNC obsługuje odpowiednie wejścia pomiarowe oraz umożliwia rejestrację położenia osi w momencie pojawienia się sygnału z czujnika.
Następnie konieczne jest przygotowanie cyklu pomiarowego.
Zwykle obejmuje on określenie bezpiecznych pozycji dojazdu, prędkości pomiarowych, wartości referencyjnych oraz sposobu obliczania korekcji narzędziowych.
Po uruchomieniu układu należy przeprowadzić kalibrację z wykorzystaniem odpowiedniego narzędzia referencyjnego lub procedury pomiarowej.
W zależności od konstrukcji czujnika może być również konieczne zastosowanie zabezpieczenia przed przekroczeniem dopuszczalnego skoku pomiarowego.
Warto podkreślić, że sama możliwość elektrycznego podłączenia czujnika nie gwarantuje prawidłowego działania całego układu.
Sterownik CNC, sposób rejestracji sygnału oraz oprogramowanie pomiarowe muszą ze sobą prawidłowo współpracować.
W przypadku modernizacji istniejących obrabiarek dostępność odpowiednich funkcji sterowania należy zweryfikować jeszcze przed wyborem nowego czujnika narzędziowego.
Ile czasu można zaoszczędzić dzięki automatycznemu pomiarowi narzędzi?
Korzyści wynikające z zastosowania automatycznego czujnika długości narzędzia zależą przede wszystkim od częstotliwości pomiarów i dotychczasowej organizacji produkcji.
Rozważmy centrum obróbkowe, w którym automatyzacja pomiarów pozwala skrócić ręczne operacje ustawiania narzędzi łącznie o osiem minut na zmianę.
Przy 250 dniach roboczych oznacza to około 33 godzin potencjalnej oszczędności czasu rocznie w systemie jednozmianowym.
Jest to przykład obliczeniowy, a nie gwarantowany wynik wdrożenia.
Rzeczywiste korzyści zależą od częstotliwości wymiany narzędzi, wykorzystania maszyny, procedur operatorskich i kosztu przestojów.
Do innych potencjalnych zalet należą:
- Zwiększenie powtarzalności procesu
- Ograniczenie błędów ręcznego wprowadzania korekcji
- Zmniejszenie udziału operatora w rutynowych pomiarach
- Wcześniejsze wykrywanie problemów z narzędziami
- Lepsze przygotowanie produkcji do pracy automatycznej i bezobsługowej
Ekonomiczna opłacalność systemu pomiarowego powinna być zatem rozpatrywana w kontekście całego procesu obróbczego.
Jaką sondę pomiarową CNC wybrać?
Nie istnieje jeden system pomiarowy odpowiedni do wszystkich zastosowań CNC.
Sondy do pomiaru detali stosuje się przede wszystkim do pozycjonowania i kontroli przedmiotów obrabianych.
Stykowe czujniki długości narzędzia są często wykorzystywane do automatycznego ustawiania korekcji narzędziowych, natomiast systemy bezdotykowe mogą być korzystniejsze w aplikacjach wymagających dodatkowych pomiarów geometrii narzędzia.
W zastosowaniach związanych z kompaktowymi systemami pomiaru stykowego, ustawianiem narzędzi oraz wykrywaniem ich złamania warto rozważyć rozwiązania oferowane przez METROL.
Ostateczny wybór powinien uwzględniać typ obrabiarki, model sterownika CNC, geometrię narzędzi, wymagane parametry pomiarowe oraz warunki pracy.
Szukasz sondy pomiarowej CNC lub czujnika długości narzędzia?
METROL Europe wspiera klientów poszukujących precyzyjnych czujników i rozwiązań do automatycznego pomiaru narzędzi w obrabiarkach CNC oraz automatyce przemysłowej.
Skontaktuj się z METROL Europe, podając typ obrabiarki, model sterownika CNC i wymagania pomiarowe, aby dobrać odpowiednie rozwiązanie do swojej aplikacji.
Informacja o znakach towarowych
Renishaw i Blum-Novotest są znakami towarowymi lub nazwami handlowymi należącymi do ich odpowiednich właścicieli. Odniesienia do tych nazw zostały zamieszczone wyłącznie w celach informacyjnych i technicznych.
METROL Europe nie jest podmiotem powiązanym z Renishaw ani Blum-Novotest, nie jest przez te firmy sponsorowany ani przez nie rekomendowany.
W niniejszym artykule nie deklaruje się bezpośredniej kompatybilności, zamienności, równoważności ani przewagi parametrów produktów, chyba że zostało to wyraźnie wskazane i poparte odpowiednią dokumentacją techniczną.